Español
 English
 عربى
 Español
 русский


Si necesita ayuda, no dude en contactarnos

 0
¡Obtenga una cita!
0
¡Obtenga una cita!
La conversación suele empezar de la misma manera. Un ingeniero de planta tiene una discrepancia sobre su escritorio: el medidor de facturación marca un 0,7% por debajo del medidor de recepción, o el balance de masa en un reactor discontinuo varía medio por ciento a lo largo de un turno, y alguien en la reunión dice la palabra "calibración". Antes de que alguien afloje una brida, vale la pena decidir qué es lo que realmente está pidiendo. Un certificado de calibración no reparará un medidor ubicado seis diámetros aguas abajo de un codo doble, y no reparará una válvula de control que cavita a través del mismo tramo de tubería.
Aquí está la respuesta breve en la que se basa este artículo: la calibración del medidor de flujo es una comparación de la medición con una referencia trazable, realizada en condiciones definidas, con una incertidumbre establecida. No es una reparación, ni un restablecimiento del firmware, ni una garantía de que el medidor leerá correctamente una vez que vuelva a estar en su línea. Si desea que el número del transmisor coincida con el número de la factura, necesita tres cosas en el orden correcto: una instalación físicamente sólida, una calibración que pueda rastrear y una evaluación honesta de cuánto se desplaza el medidor entre servicios. Todo lo demás son detalles, y en los detalles es donde se desperdician la mayoría de los presupuestos de calibración.
Un certificado es un reclamo sobre una comparación, no una promesa sobre su proceso. Esa distinción es importante cuando uno se encuentra frente a un medidor que acaba de regresar de un laboratorio con una hoja limpia, pero que aún así indica errores en el sitio.
Verificación significa comparar el medidor con una referencia y registrar la diferencia sin cambiar nada. Ajuste significa que usted cambia la escala, el factor K o el punto cero del medidor para que su salida coincida con la referencia. La calibración es la actividad más amplia que produce una comparación documentada con una declaración de incertidumbre y puede incluir o no ajuste. Cuando envíe un medidor, pregunte cuál de los tres está comprando. Un registro "como se encontró" antes del ajuste es el dato más valioso que obtendrá, porque le indica la tasa de deriva real de ese medidor en su servicio. Si el laboratorio ajusta primero y reporta solo el resultado como quedó, usted pagó por un número limpio y no aprendió nada.
Trazable significa que cada referencia en los eslabones de la cadena se remonta a un estándar nacional o internacional a través de una serie ininterrumpida de comparaciones documentadas, cada una con su propia incertidumbre. En la práctica, debería esperar un laboratorio acreditado ISO/IEC 17025, un presupuesto de incertidumbre preparado siguiendo las líneas del GUM y resultados reportados con un factor de cobertura de k=2, que corresponde a aproximadamente un 95% de confianza. Un certificado que indique únicamente que un medidor fue "calibrado" y "dentro de las especificaciones", sin identificación de referencia, sin incertidumbre y sin condiciones ambientales, es una hoja de datos más que un registro de calibración. No sobrevivirá a una auditoría de un cliente y no le ayudará cuando una discrepancia se convierta en una discusión comercial.
El resultado útil es una tabla de puntos: normalmente cinco, en algo así como 10%, 25%, 50%, 75% y 100% del rango del medidor, a menudo corren ascendentes y descendentes, con ejecuciones repetidas para establecer la repetibilidad. Cuatro o cinco puntos repetidos con el mismo caudal le dicen mucho más sobre el ruido de fondo de un medidor que un solo barrido.
Cada empresa de calibración tiene su equipo favorito, y cuál le cotizan generalmente depende del tamaño de su línea, su fluido y cuánto tiempo de inactividad puede tolerar. Los métodos siguientes cubren la inmensa mayoría del trabajo industrial.
El líquido pasa a través del medidor bajo prueba y se recoge en un tanque de pesaje ubicado sobre una celda de carga o una báscula de precisión. La masa se convierte en volumen usando la densidad a la temperatura medida. No existe un volumen de referencia intermedio que pueda erosionarse o deformarse, razón por la cual los equipos gravimétricos se ubican en la parte superior de la escala de precisión para líquidos, generalmente entre 0,05% y 0,10%. Los límites prácticos son el tamaño y el tiempo: los tanques de pesaje limitan el caudal máximo y cada punto necesita que el sistema se asiente, desvíe y drene limpiamente. Los errores de humectación y drenaje son los problemas clásicos, y un buen laboratorio tendrá un procedimiento documentado de drenaje y espera.
Aquí el líquido llena un tanque calibrado o pasa a través de un recipiente volumétrico calibrado, y el nivel se lee mediante una mirilla, un flotador o un servomedidor. Es más sencillo y económico que el trabajo gravimétrico, pero la pared del tanque, la lectura del nivel y la película de drenaje en las paredes dominan la incertidumbre, que normalmente oscila entre el 0,10% y el 0,25%. La prueba volumétrica sigue siendo un caballo de batalla para los medidores industriales generales donde una fracción de un porcentaje es suficiente.
Se monta en serie un medidor de referencia previamente calibrado aguas arriba de la unidad bajo prueba y ambas lecturas se comparan al mismo tiempo. Este es el único método práctico para líneas muy grandes, altos caudales y para trabajos con gas. La regla general es un índice de incertidumbre de la prueba: la referencia debe ser de cuatro a diez veces más precisa que el medidor que se está probando, o la comparación le dirá menos de lo que cree. Un medidor Coriolis es el estándar de transferencia más común hoy en día porque mide la masa directamente, mantiene bien su cero y cubre una amplia reducción en un solo dispositivo.
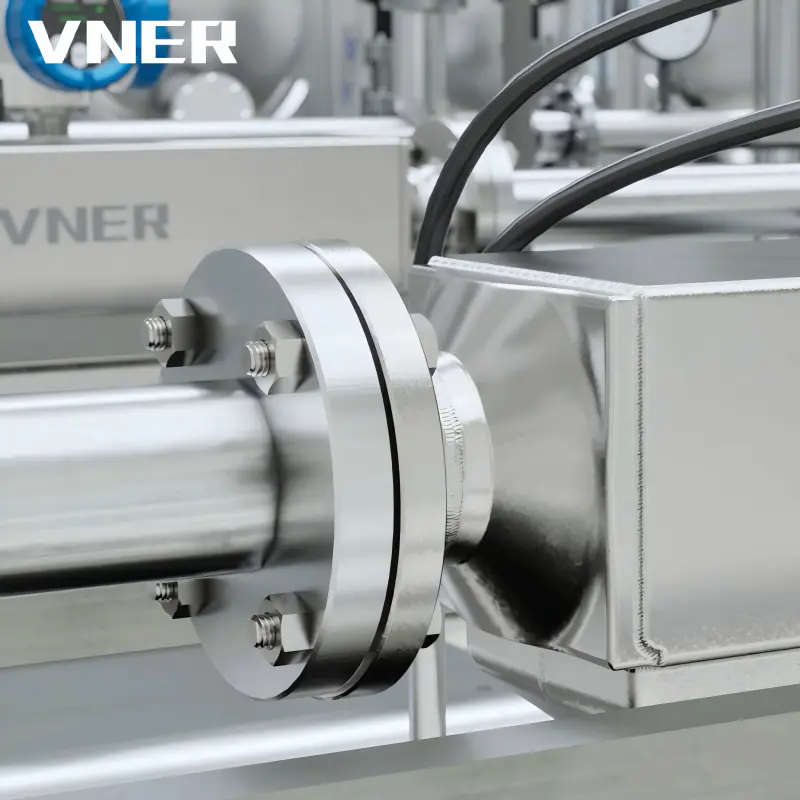 Caudalímetro másico Coriolis serie AC para medición de masa, densidad y temperatura Un estándar de transferencia Coriolis para medición directa de masa, densidad y temperatura, adecuado para comparaciones de alto flujo, líneas grandes, gas y multifase. Ver producto →
Un pistón desplaza un volumen conocido a través de un cilindro calibrado y los pulsos del medidor se cuentan contra ese volumen. Los probadores de tuberías hacen el mismo trabajo a mayor escala para la transferencia de custodia de hidrocarburos líquidos. Se pueden lograr incertidumbres del 0,05% al 0,10%, pero el volumen desplazado es pequeño, por lo que es necesario repetir los análisis con un caudal estable en lugar de un barrido largo. Estas plataformas son la columna vertebral de las estaciones de medición de petróleo.
El gas es más duro. Los probadores de campana dominan los flujos bajos, las boquillas venturi de flujo crítico cubren el medio y los sistemas gravimétricos o de presión-volumen-temperatura-tiempo se utilizan donde se requiere la mayor precisión. La incertidumbre oscila entre aproximadamente el 0,15% y varias décimas de porcentaje. La mayoría de los medidores de gas industriales se prueban en aire y esa decisión determina todo lo que se analiza en la siguiente sección.
| Método | Incertidumbre típica (k=2) | Más adecuado para | Límites prácticos |
|---|---|---|---|
| Gravimétrico (pesaje) | 0,05% – 0,10% | Líquidos, líneas pequeñas y medianas, dosificación de alto valor | Tasas de flujo de tapas de tamaño de tanque de pesaje, largos tiempos de sedimentación y drenaje |
| Volumétrico (tanque calibrado) | 0,10% – 0,25% | Medidores de liquidos industriales generales | Los efectos de pared, la lectura de niveles y la humectación dominan el presupuesto |
| Comparación del medidor maestro | 0,10% – 0,25% | Grandes contadores, altos caudales, gases. | La referencia debe ser de cuatro a diez veces mejor que la unidad bajo prueba. |
| Probador de pistón o tubería | 0,05% – 0,10% | Transferencia de custodia de hidrocarburos líquidos | Pequeño volumen desplazado, necesita ciclos repetidos y flujo constante |
| Boquilla sónica o campana de fermentación | 0,15% – 0,50% | Contadores de gas al aire o gas natural. | Coincidencia del número de Reynolds, las propiedades del aire difieren del gas de proceso |
Las personas nuevas en medición a menudo asumen que una calibración es una calibración. No lo es. El trabajo líquido es principalmente un problema de volumen; El trabajo con gas es principalmente un problema de densidad, viscosidad y número de Reynolds, y ambos exigen diferentes equipos, diferentes habilidades y diferentes conversaciones con su proveedor.
En el caso de los líquidos, la cadena de masa a volumen pasa por la densidad, y la densidad se mueve con la temperatura. Una décima de grado de error de temperatura no medido en una corriente de hidrocarburos puede desplazar el volumen calculado más que la propia calibración. Los buenos laboratorios miden la temperatura del líquido en el medidor y en el recipiente de recolección, y documentan cuánto tiempo se permitió que el sistema se estabilizara. Si el fluido de su proceso es viscoso, no conductor o está muy aireado, informe al laboratorio con antelación. El aire atrapado es la causa más común de una calibración "fallida" que en realidad es una mala configuración de prueba y se muestra como lecturas erráticas en lugar de una compensación constante.
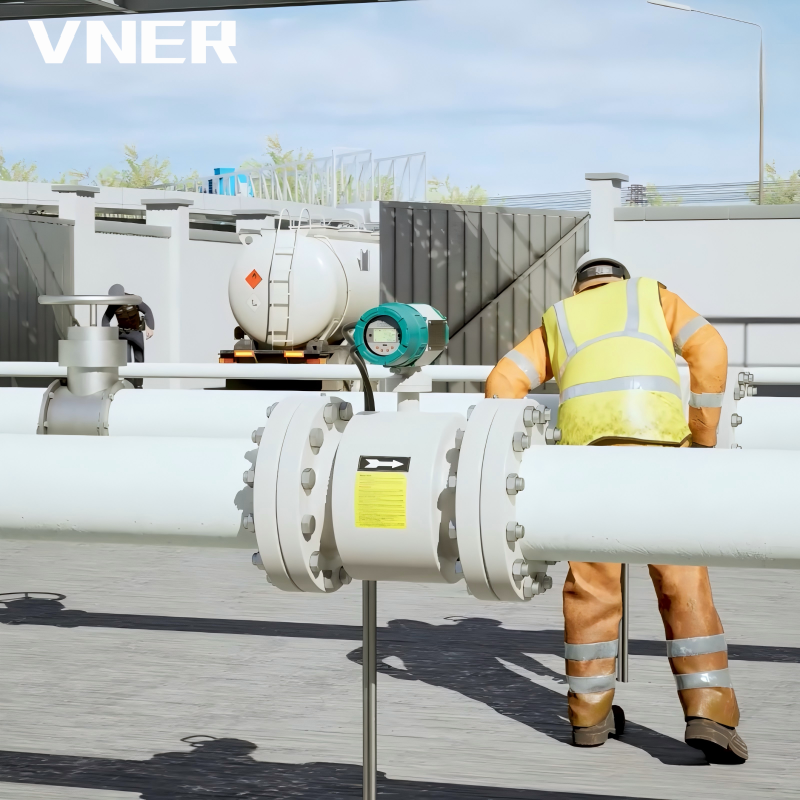 Caudalímetro electromagnético de uso general LDG Economy para líquidos conductores Un caudalímetro electromagnético rentable para líquidos y lodos conductores, sin piezas móviles y con una pérdida de presión insignificante en aplicaciones de agua, productos químicos y minería. Ver producto →
Los medidores electromagnéticos añaden su propia particularidad: están calibrados en agua, pero funcionan con cualquier líquido conductor que la planta envíe a través de ellos. Para la mayoría de los líquidos conductores, el perfil de flujo domina y el fluido en sí contribuye poco, por lo que una calibración con agua limpia es un punto de partida defendible. Si desea ver cómo se aplica ese principio en un instrumento de producción, las notas de diseño detrás Medidores de flujo electromagnéticos LDG son una lectura útil, particularmente la discusión sobre la elección del revestimiento y la conexión a tierra.
Probar un medidor de gas natural en aire es conveniente y económico, pero el aire y el metano difieren en densidad, viscosidad y compresibilidad. Si la prueba se ejecuta con un número de Reynolds cercano a la condición de operación, el error de extrapolación es pequeño. Si el laboratorio simplemente abre una válvula y deja pasar aire a cualquier presión que proporcione el suministro del taller, el medidor puede comprobarse muy fuera de su régimen operativo real, y el factor K que se resta puede estar equivocado en varias décimas por ciento. Solicite al laboratorio que informe el número de Reynolds en cada punto de prueba, más la temperatura y presión del gas. Si no pueden, no están probando su aplicación, están probando su plataforma.
Especificar "±0,5%" en una orden de compra es sólo la mitad de una especificación. También es necesario decir en qué rango de flujo se cumple esa cifra, en qué número de Reynolds, sobre qué fluido y con qué tubería aguas arriba. Un medidor de vórtice con una clasificación de ±1 % de la lectura generalmente solo lo mantiene a partir de una reducción de aproximadamente 20:1 hacia arriba, porque por debajo de cierto número de Reynolds la frecuencia de desprendimiento se vuelve inestable y el medidor simplemente deja de ser un medidor.
La segunda mitad de la especificación es el índice de incertidumbre de la prueba. Si el error permitido de su medidor es del 0,5% y la incertidumbre del equipo de calibración es del 0,4%, entonces un resultado aprobado demuestra muy poco. El objetivo convencional es 4:1, lo que significa que el equipo debería ser cuatro veces mejor que la tolerancia que está evaluando. Cuando esto sea imposible, por ejemplo en un medidor de gas muy grande, el certificado debe indicar abiertamente la incertidumbre del equipo para que se pueda decidir cuánto del error observado es deriva real y cuánto es ruido de medición.
En los contratos, vincular la calibración a un método y una acreditación en lugar de a un número. "Calibrado gravimétricamente por un laboratorio acreditado ISO/IEC 17025, cinco puntos ascendentes y descendentes, tres repeticiones, incertidumbre reportada en k=2 y que no excede un cuarto del error máximo permitido del medidor" es una frase que evita discusiones. "Calibrado" por sí solo no lo hace.
La decisión generalmente depende del tamaño de la línea, el riesgo de fluidos y el costo del tiempo de inactividad. Los medidores pequeños salen fácilmente y se envían a bajo costo. Un contador electromagnético DN300 en una tubería de agua enterrada es una propuesta completamente diferente.
La calibración de banco le brinda un fluido controlado, una temperatura estable, una referencia conocida y una prueba repetible. Es la única forma de establecer una línea de base defendible y es lo que se desea para la transferencia de custodia, la medición fiscal y cualquier aplicación en la que un organismo regulador espere un certificado acreditado. También es la elección correcta cuando se sospecha de daños mecánicos: un rotor de turbina doblado o un tubo Coriolis dañado no se pueden diagnosticar en la línea.
La verificación de campo, utilizando un medidor ultrasónico de pinza como dispositivo de verificación, un probador portátil o un método de seguimiento en tuberías muy grandes, no reemplaza la calibración de laboratorio. Lo que hace muy bien es responder a una pregunta más concreta: ¿se ha movido el medidor desde la última línea de base conocida? Una verificación de campo repetible, realizada de la misma manera cada vez, le brinda una tendencia. Las tendencias van a la deriva. Una verificación de campo única es una instantánea y nunca debe usarse para declarar que un medidor es preciso, solo para decidir si es necesario revisarlo.
Dos reglas prácticas hacen que valga la pena el esfuerzo de la verificación sobre el terreno. En primer lugar, utilice siempre el mismo dispositivo de referencia y los mismos puntos de prueba, para que la comparación sea de manzanas con manzanas. En segundo lugar, registre las condiciones (caudal, temperatura y cualquier cambio de válvula) porque una lectura con abrazadera tomada a la mitad del caudal normal no es comparable con una tomada con el caudal de diseño.
Los fabricantes cotizan intervalos, los reguladores los exigen para el comercio y ambos son puntos de partida más que respuestas. La respuesta honesta es que la primera recalibración debería ser un ejercicio de diagnóstico: extraer los datos encontrados y ver cuánto se movió el medidor. Si se movió un 0,1% en dos años en un fluido limpio, se puede ampliar el intervalo. Si se movió 0,8% en doce meses, tienes un problema de proceso o el medidor equivocado.
| Solicitud | Intervalo de inicio típico | Conductor principal |
|---|---|---|
| Transferencia de custodia de hidrocarburos líquidos | 12 meses | Requisitos contractuales y reglamentarios |
| Medición de gas fiscal o de facturación | 12 meses | Condiciones de aprobación regulatoria y exposición de ingresos |
| Control general de procesos (electromagnético, vortex, Coriolis) | 24 – 36 meses | Deriva observada, valor del producto, costo de un lote defectuoso |
| Agua y aguas residuales | 36 – 60 meses | Baja sensibilidad a los ingresos, servicio estable de fluidos limpios |
| Dispensación de gas natural comprimido | 12 meses | Reglas de medición del comercio y recuentos de ciclos elevados |
| Monitoreo ambiental o basado en permisos | Por permiso | Definido por el regulador, no basado en riesgos |
Dos factores deberían acortar cualquier intervalo. El primero es un servicio sucio: lodos, dosificación de polímeros y corrientes que recubren los electrodos cambiarán el comportamiento de un medidor mucho antes de que la electrónica se desvíe. La segunda es la criticidad: si el medidor es la única barrera entre usted y un envío fuera de las especificaciones, el costo de una verificación a mitad de año es trivial en comparación con el costo de equivocarse.
Los diferentes principios de medición fallan de diferentes maneras y saber qué buscar ahorra muchos envíos innecesarios.
La electrónica rara vez falla. Lo que cambia es la superficie del electrodo, el revestimiento y la ruta de conexión a tierra. Una fina película aislante sobre los electrodos puede cambiar la lectura en varios porcentajes sin código de error. Solicite una verificación de cero en condiciones de tubería tranquila y llena antes de desconectar algo.
El flujo másico se acerca a una medición primaria, por lo que un medidor Coriolis es inusualmente estable, siempre que se ponga a cero correctamente. Los efectos de la presión sobre la rigidez del tubo son reales, del orden de una décima por ciento por diez bar en algunos diseños, por lo tanto verifique en o cerca de la presión de operación donde el valor lo justifique. Siempre vuelva a poner a cero después de la instalación y después de cualquier cambio importante de tubería.
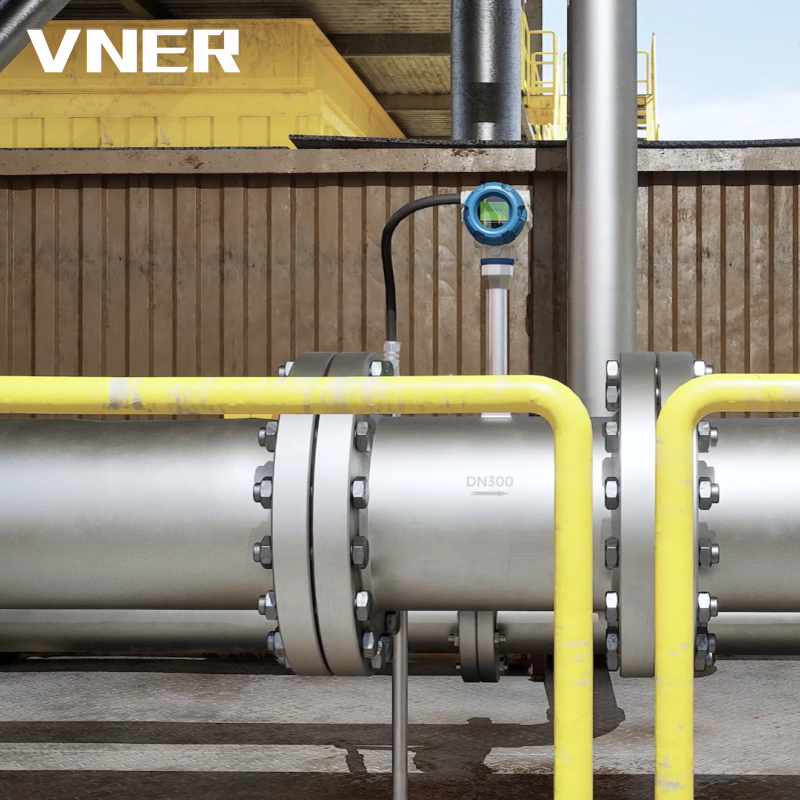 MA80T-TP Medidor de flujo de vórtice con compensación de temperatura/presión para vapor y gas Un caudalímetro de vórtice compensado para vapor y gas, donde la corrección de temperatura y presión, la calibración del rango de Reynolds y la contaminación del cuerpo de farol afectan la medición basada en frecuencia. Ver producto →
Estos son dispositivos de frecuencia y el factor K cambia con el número de Reynolds. Una calibración de laboratorio en agua sólo es válida dentro de un rango de Reynolds establecido. En el campo, el cuerpo del farol recoge fibras, incrustaciones y desechos del proceso, y el primer síntoma suele ser una lectura baja con un flujo bajo, que es fácil de confundir con la deriva.
Los rodamientos se desgastan y el desgaste se manifiesta como un factor K que cae lentamente. Mantenga un gráfico del factor K frente a las horas de servicio; La pendiente le indica el intervalo de mantenimiento de forma mucho más fiable que cualquier calendario.
El rendimiento depende de la geometría de la trayectoria y de la condición del transductor. Las unidades de abrazadera son efectivamente imposibles de calibrar con precisión de transferencia de custodia porque la trayectoria acústica depende de la tubería y la instalación. Los medidores multitrayecto en línea se calibran en un equipo de flujo y sus diagnósticos generalmente señalarán un transductor defectuoso antes de que se degrade la lectura de flujo.
Miden el flujo másico mediante transferencia de calor, por lo que el resultado depende de la composición del gas y del calor específico. Si la mezcla de gases cambia, la calibración ya no es válida y ningún trabajo de laboratorio podrá solucionarlo.
Esta es la parte que más a menudo se omite y es donde va el dinero. Un medidor calibrado al 0,1% en laboratorio e instalado con seis diámetros de tubería recta después de un doble codo conllevará un error de instalación del uno por ciento o más, y ningún certificado lo mencionará.
Antes de gastar dinero en una recalibración, dedique una hora al plano de instalación y a los datos de tendencias de los últimos tres meses. Si el error aparece repentinamente y se correlaciona con un cambio de proceso, es probable que el medidor esté diciendo la verdad y que el proceso haya avanzado.
Si alguna vez se examinan sus registros de calibración, las preguntas son predecibles y bastante limitadas. ¿Qué laboratorio realizó el trabajo y bajo qué acreditación? ¿Qué referencia se utilizó y cuál es su propia trazabilidad? ¿Qué método se aplicó y en qué puntos de flujo? ¿Cuáles fueron las condiciones ambientales y el fluido? ¿Cuál fue el resultado encontrado, qué ajuste se hizo y cuál fue el resultado dejado? ¿Cuál es la incertidumbre en k=2?
Conserve los certificados originales, no los escaneos con las tablas recortadas. Mantenga los datos tal como se encontraron incluso para los metros que pasaron. Y mantenga un archivo de tendencias simple por instrumento: fecha, servicio, error encontrado en el punto medio del rango y cualquier ajuste aplicado. Diez años de ese archivo valen más que cualquier certificado, porque convierte la calibración de un gasto recurrente en un insumo de mantenimiento predictivo.
Los transmisores modernos le brindan más material de verificación que el que utilizan la mayoría de las plantas. Muchos instrumentos electromagnéticos y Coriolis informan continuamente sobre la detección de tuberías vacías, la impedancia de los electrodos, la resistencia de la bobina, la estabilidad cero y la relación señal-ruido. Tendencia. Una impedancia del electrodo que aumenta lentamente es un problema de recubrimiento y aparecerá en los diagnósticos semanas antes de que aparezca en la lectura de flujo.
Tres hábitos de campo se amortizan por sí solos. Primero, registre el cero y la frecuencia bruta o la salida de pulsos en una condición de funcionamiento estable una vez al mes y compárelo con la línea base. En segundo lugar, verifique la conexión a tierra y el blindaje del cable siempre que se hayan realizado trabajos eléctricos cerca. En tercer lugar, verifique el medidor en un único punto durante una parada planificada cuando haya una referencia portátil disponible y registre el resultado, ya sea bueno o malo. Una verificación que sólo queda registrada cuando se aprueba no es un programa de verificación.
El instrumento y el servicio de calibración deben considerarse juntos, porque un proveedor que comprenda ambos le dirá cuando una recalibración no sea la respuesta. Un fabricante de medidores con sus propios equipos de flujo tiene una ventaja: conoce el historial del factor K de sus propios diseños, puede decirle qué se deriva normalmente y qué no, y a menudo puede acortar el ciclo entre un problema de campo y una prueba de banco.
VNER, la marca detrás de Jiangsu Vner Electronic Technology, ha estado construyendo instrumentos de flujo desde 2011 en líneas electromagnéticas, Coriolis, vórtices, remolinos y turbinas, con calibración interna y procesos de calidad certificados que respaldan las entregas en más de treinta países. Esa combinación importa principalmente de una manera práctica: cuando un medidor regresa con un error inesperado, las personas que lo construyeron generalmente pueden decir en el plazo de un día si la causa es el instrumento, la instalación o el proceso. Su instalaciones de fabricación y calibración se describen con más detalle si desea ver cómo funciona en la práctica el proceso de dimensionamiento basado en ingeniería.
A quien le compre, haga cinco preguntas antes de firmar: qué laboratorio acreditado realiza la calibración; qué incertidumbre se cotiza y con qué factor de cobertura; si los datos tal como se encuentran se informan antes del ajuste; cómo se relaciona el número de Reynolds de la prueba con su proceso; y qué intervalo recomiendan para tu fluido específico, no para su catálogo. Los proveedores que responden cómodamente a las cinco preguntas suelen ser aquellos cuyos medidores se mantienen dentro de las especificaciones.
La calibración es una comparación y, como cualquier comparación, es tan buena como la referencia, las condiciones y la honestidad del registro. Primero haga bien la instalación, especifique el método y la incertidumbre en lugar de un simple porcentaje, insista en los datos tal como se encontraron y trate la primera recalibración como una medida de deriva en lugar de un sello de goma. Haga eso y la próxima reunión de discrepancia será breve: sabrá si el medidor se movió, cuánto y por qué.
El medidor que indica correctamente durante una década rara vez es el que se calibró con mayor frecuencia. Es el que fue especificado para el fluido, instalado con suficiente longitud recta y verificado en un cronograma construido a partir de su propio historial.

+86 18652789521
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

s@vner.com.cn
katherine@vner.com.cn

Calle Xingye N.º 11, Parque Industrial del Pueblo Chenji, Yizheng, Yangzhou, China